

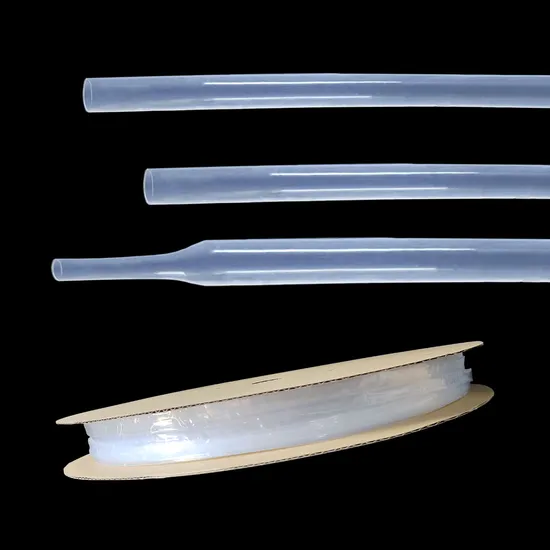
수축 가능한 2:1 PTFE 슬리빙
수축 가능한 2:1 PTFE(폴리테트라플루오로에틸렌) 슬리빙은 극도의 내열성, 화학적 불활성 및 낮은 마찰로 잘 알려진 고성능-열{3}}수축 튜브입니다. 2:1 비율은 가열 시 튜브가 원래 확장 직경의 약 절반으로 수축된다는 것을 의미합니다.
수축 가능한 2:1 PTFE(테플론) 슬리빙은 젤 상태에 도달하고 투명해지고 수축하려면 고온(325~340도/617~644도)이 필요합니다. 극도의 열 요구 사항으로 인해 고르지 못한 수축이나 연소를 방지하기 위해 화염 위에 제어되는 히트건(적절한 노즐 포함) 또는 오븐을 사용하는 것이 좋습니다.

설치 절차
준비
PTFE 튜브를 측정하고 크기에 맞게 자르면 대략 2%-5%의 세로 방향 수축이 허용됩니다. 덮을 구성 요소의 표면을 청소하십시오.
01
포지셔닝
PTFE 슬리브를 구성 요소 위로 밀어서 필요한 영역을 덮는지 확인합니다.
02
난방
기포가 발생할 수 있는 공기가 갇히는 것을 방지하기 위해 한쪽 끝에서 시작하여 다른 쪽 끝으로 이동하면서 균일하게 열을 가합니다. 624도 F에 도달하면 튜브가 투명해지고 수축되기 시작합니다.
03
완성
튜브가 완전히 수축되고(투명해지며) 모양에 맞춰지면 열을 가하는 것을 중지합니다.
04
냉각
어셈블리를 완전히 식히십시오. PTFE는 불투명한 유백색으로 돌아갑니다.
05
주요 고려사항
안전
PTFE는 고온에서 연기를 방출할 수 있으므로 환기가 잘 되는 곳에서 작업하세요.-
분할 방지
세로 분할을 방지하려면 튜브가 2:1 비율 이상으로 회복될 필요가 없는지 확인하십시오(즉, 구성 요소 직경이 완전히 수축된 직경보다 크게 작아서는 안 됩니다).
손질
심각한 화상을 입을 수 있을 정도로 필요한 온도가 높으므로 내열성 장갑을 착용하세요.-
특징
온도 범위
일반적으로 화씨 -85도(-65도) ~ 화씨 500도(260도) 사이에서 연속 사용이 가능한 등급입니다.
수축 온도
일반적으로 620도 F(327도)에서 662도 F(350도) 사이의 매우 높은 활성화 온도가 필요합니다.
벽 두께
Thin Wall(TW), Standard Wall(SW), Light Wall(LW) 등 다양한 유형으로 제공됩니다.
핵심 속성
낮은 마찰
모든 폴리머 중에서 마찰 계수가 가장 낮기 때문에 움직이는 부품이나 케이블을 당기는 데 이상적입니다.
내화학성
공격적인 화학 물질, 산, 알칼리 및 오일에 대한 내성이 뛰어납니다.
유전 강도
고전압 환경에 탁월한 전기 절연 기능을 제공합니다.-
적용 및 사용법
일반 산업:항공우주, 자동차, 의료 기기(카테터/가이드와이어) 및 화학 처리.
수축 방법:높은 열이 필요하기 때문에 온도 조절 오븐은 균일한 수축을 보장하는 가장 신뢰할 수 있는 방법입니다. 고성능-히트건을 사용할 수 있지만 조심스럽게 다루지 않으면 고르지 않게 수축되거나 타는 위험이 있습니다.
사이즈 팁:2:1 PTFE를 주문할 때 많은 공급업체에서는 꼭 맞는지 확인하기 위해 수축 후 크기(회복된 직경)를 기준으로 주문하는 것을 권장합니다.


결제 및 배송
|
포장 |
판지/깔판/나무 상자 |
|
배송 방법 |
급행으로. 항공으로, 바다로 |
|
FOB 포트 |
심천 |
|
생산 시간 |
수량에 따라 다름(3~15일) |
|
OEM/ODM |
사용 가능 |
|
지불 |
TT/알리페이/알리보증 |
PTFE 열수축 튜브(비율 2:1)
|
내경 |
소모품으로(mm) |
회수량(mm) |
|
|
내경 |
내경 |
벽 두께 |
|
|
3mm(1/8") |
3.0±0.3 |
1.65 이하 |
0.20±0.05 |
|
4.5mm(3/16") |
4.5±0.3 |
2.34 이하 |
0.20±0.05 |
|
6mm(1/4") |
6.0 + 0.5/-0.3 |
3.10 이하 |
0.25±0.05 |
|
8mm(5/16") |
8.0 + 0.5/-0.3 |
4.10 이하 |
0.25±0.05 |


